Уобичајена анализа квара и решење матрице за штанцање метала
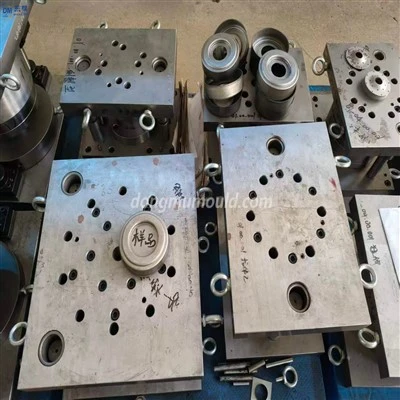
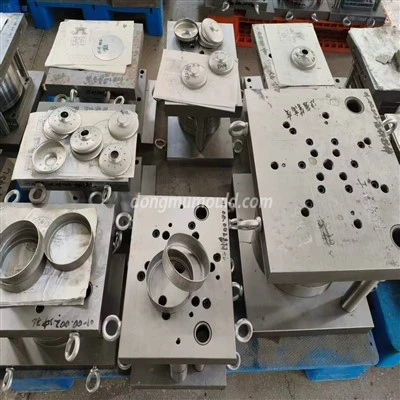
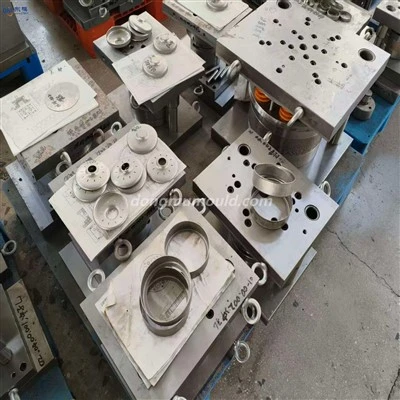
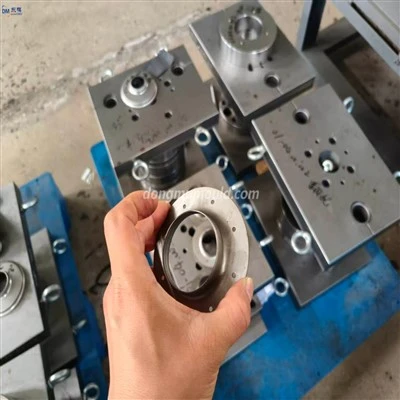
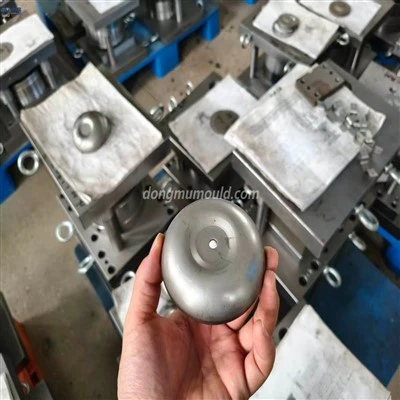
Матрица за штанцање је специјална процесна опрема која обрађује материјале у делове (или полупроизводе) у хладном штанцању, који се назива матрица за хладно штанцање (позната као матрица за хладно штанцање). У наставку, Донгмо ће укратко поделити са вама најчешће кварове и решења штанцаних матрица, надајући се да ће вам помоћи!

 Прво, отказивање калупа је највероватнији проблем у производњи штанцања, који често узрокује заустављање производње и утиче на производни циклус производа. Због тога је неопходно што пре пронаћи узрок квара калупа и разумно га поправити.
заглављени калуп
Током процеса штанцања, када стезање калупа постане нефлексибилно или чак заглављено, производња се мора одмах зауставити да би се открио узрок заглављеног калупа и отклонила грешка. У супротном, квар ће се проширити, што ће довести до оштећења плесни.
Главни разлози заглављења калупа су: лоша вођица и нагиб калупа. Или има страних предмета између шаблона, тако да се шаблони не могу равно причврстити; дизајн чврстоће калупа није довољан или је сила неуједначена. Узрок деформације калупа, као што су тврдоћа и дебљина основе калупа и шаблона су премали, и лако се деформишу под утицајем спољне силе; положај калупа није правилно инсталиран, а грешка позиционирања горњег и доњег калупа је ван толеранције. Или је тачност штампе сувише лоша, што доводи до ометања калупа; снага ударца није довољна, а положај великих и малих удараца је преблизак, тако да је бочна сила калупа неуравнотежена. У овом тренутку треба повећати снагу ударца и побољшати заштиту вођице скидача.
2. Оштећење плесни
Оштећење калупа се односи на пуцање калупа, ломљење, отварање, итд. Да би се решило оштећење калупа, узрок се мора пронаћи у дизајну калупа, производном процесу и употреби калупа. Пре свега, потребно је размотрити да ли су материјали за израду калупа прикладни и да ли је одговарајући процес сахрањивања топлоте разуман. Обично, процес топлотне обраде материјала калупа има велики утицај на њега. Ако је температура гашења калупа превисока, начин и време гашења су неразумни, а број времена и температуре каљења и избор колена су неправилни, то ће проузроковати оштећење калупа након уласка у производњу штанцања. Ако величина или дубина отвора за затварање није довољно дизајнирана, лако је блокирати прорез и оштетити плочу за затварање. Ако је дизајн силе опруге премали или висина чахуре није једнака, опруга ће бити сломљена и плоча за затварање ће бити нагнута, што ће резултирати преклапајућим ударцем и оштећењем делова.
Непрописно причвршћен удар или недовољна снага завртња могу довести до пада или лома ударца.
Када се користи калуп, положај и правац делова су неправилно постављени или завртњи нису правилно причвршћени. Подешавање радне висине је прениско, а стуб за вођење није довољно подмазан. Квар опреме за храњење и абнормалност штампе ће узроковати оштећење калупа. Ако страна материја уђе у калуп, делови се преклапају, отпад је блокиран, итд., Не рукује се на време, а обрада и производња се настављају, лако је оштетити слепу плочу, пробој, доњи шаблон и вођицу од калупа.
3. Оштећење и поправка калупа
Цена матрице за производњу штанцања је висока. Обично цена матрице износи 1/5-1/4 укупне цене дела. То је зато што, поред тежине и високе цене производње калупа. Трошкови поправке калупа и одржавања оштрења након пуштања у производњу су такође високи, а првобитни трошак калупа чини само око 40 процената целокупне цене калупа. Стога, благовремено одржавање калупа и спречавање оштећења калупа може у великој мери смањити трошкове калупа за производњу штанцања.
Уопштено говорећи, након што је калуп оштећен, постоји и избор поправке и расипања. Неприродно хабање калупа за штанцање, као што је квар некритичних делова. И мали ударац је сломљен, ударац је узнемирен и скраћен, конкавни шаблон је напукао, а ивица за пробијање је напукла. Већина њих се може потпуно вратити у нормално стање кроз одржавање, а затим поново ставити у производњу штанцања. али. Када су кључни делови калупа озбиљно оштећени, понекад се истовремено оштећују и конвексни и конкавни калупи. Трошкови једнократне поправке премашују 70 процената првобитне цене матрице, или се животни век матрице приближава. Тада је одржавање од малог значаја. У овом тренутку треба размотрити уклањање калупа: осим великих калупа и континуалних калупа са сложеном структуром. Када је технологија одржавања калупа превише компликована, цена поправке калупа је превисока, а потешкоће ће неизбежно учинити циклус одржавања предугачким, што ће озбиљно утицати на нормалну производњу штанцања, и требало би да одлучи да унапред не успе и да га одбаци. и поново израдити калуп.
Друго, недостаци квалитета делова
Најчешћи недостатак квалитета дела је величина производа изван толеранције. Само неколико производа има проблема са квалитетом површине.
Оштрење трећег калупа
Разумно оштрење матрице у производњи штанцања може ефикасно побољшати животни век матрице, уштедети трошкове матрице и значајно смањити цену производа.
Ефикасност и трошак производње штанцања веома зависе од матрице. За квар калупа у процесу производње потребно је детаљно анализирати конкретан проблем и формулисати исправан план одржавања. Решите проблеме као што су оштећење калупа, калуп на картици, оштрење и недостаци квалитета производа на време. Само правилним руковањем односом између одржавања калупа и отпада може се смањити време застоја и поправка калупа, скратити циклус производње и обезбедити нормалан напредак производње штанцања.