

Решавање проблема асиметричног закошења на машинама за глодање
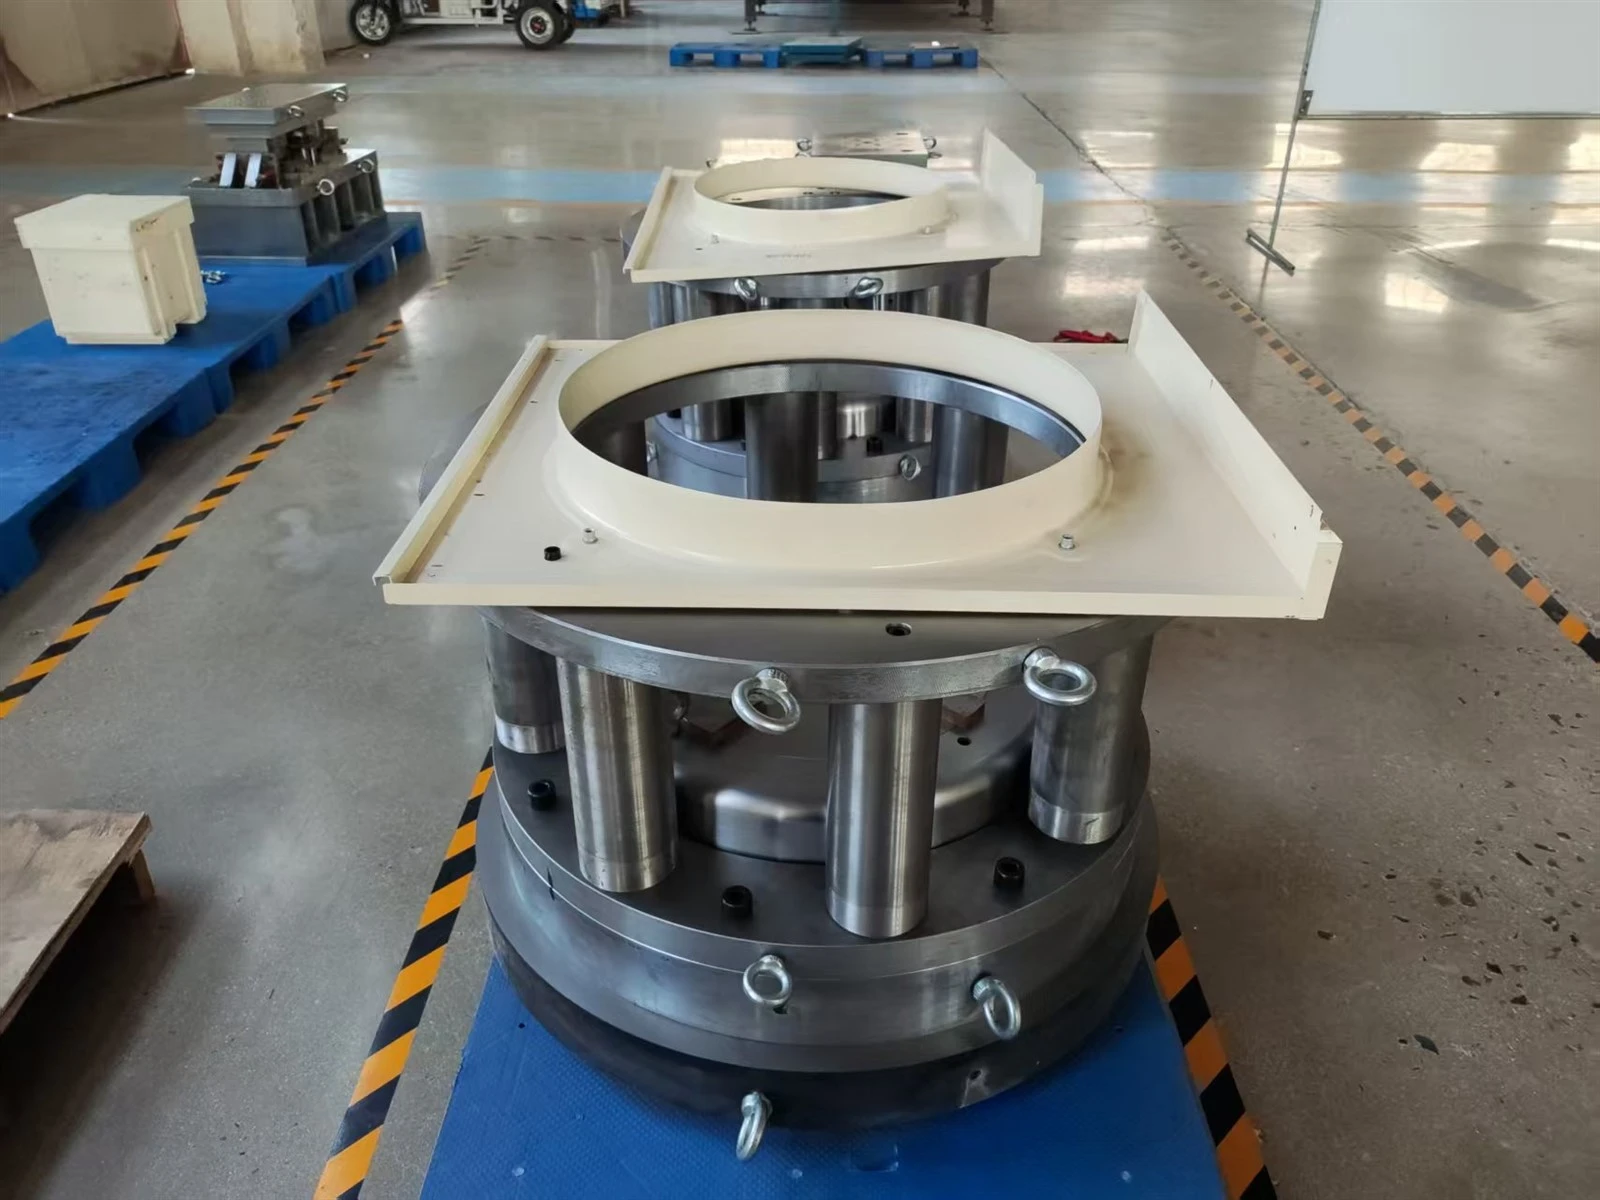
Основни узрок асиметричних дефеката икошења на машинама за глодање често лежи у одступању између планирања путање алата и стварног стања обраде. У традиционалним методама обраде, оператери се у великој мери ослањају на искуство да унапред подесе вредности компензације радијуса алата. Једном када се радијус алата промени због хабања, или ако постоје имплицитне грешке у параметрима алатне машине, стварна путања сечења алата се лако одступа од унапред постављене путање, што на крају доводи до асиметричних проблема као што су одступање угла искошења и димензионалне недоследности. Ови недостаци не само да утичу на правилност изгледа делова већ и узрокују кварове као што су заглављивање и отпуштање у наредним фазама монтаже. У тешким случајевима, могу чак довести до квара читаве опреме, узрокујући несагледиве губитке предузећу.
Штета асиметричних дефеката скошења на машинама за глодање је још израженија у обради сложених делова. На пример, закошење делова аутомобила и прецизних ваздухопловних компоненти захтева изузетно високу симетрију. Чак и незнатно одступање асиметрије може пореметити равнотежу сила компоненте и скратити радни век опреме. Због тога је проналажење метода за прецизно идентификовање и исправљање асиметричних дефеката икошења на машинама за глодање постало основни захтев за побољшање квалитета производа у машинској индустрији. Метода реверзне верификације компензације радијуса алата је циљано решење развијено да одговори на овај захтев.
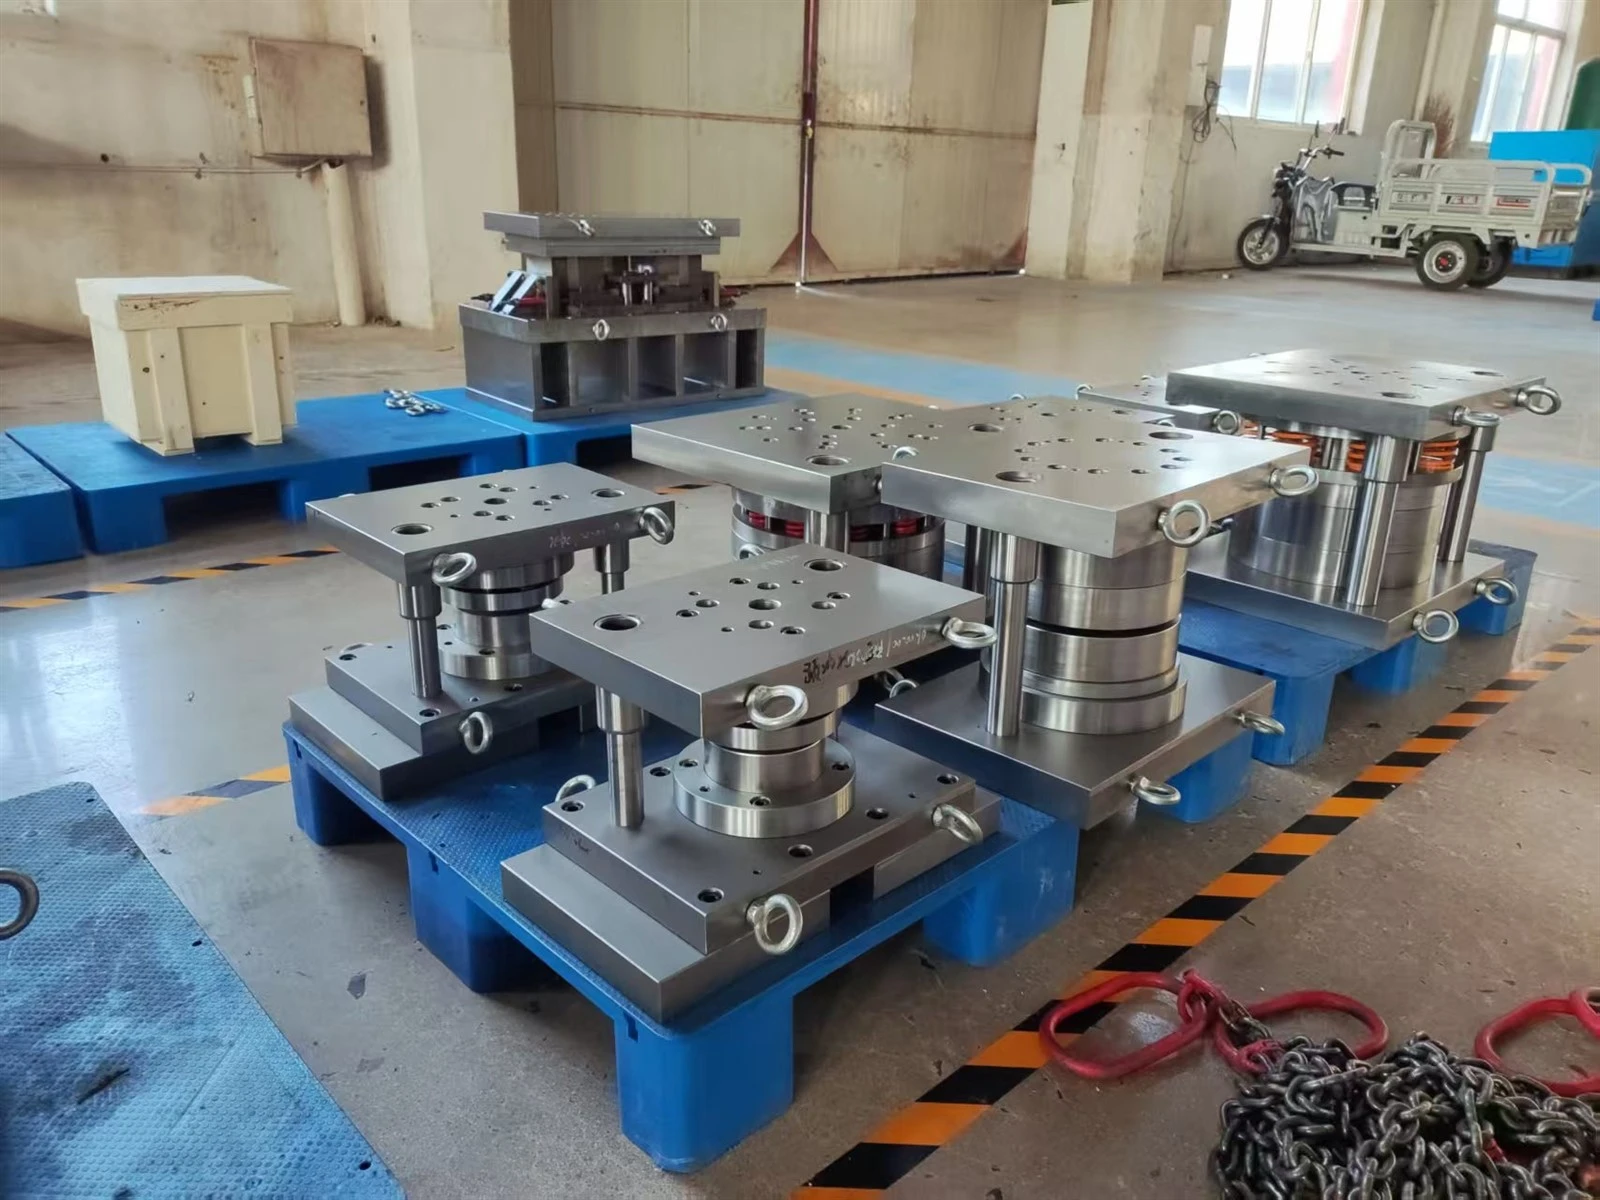
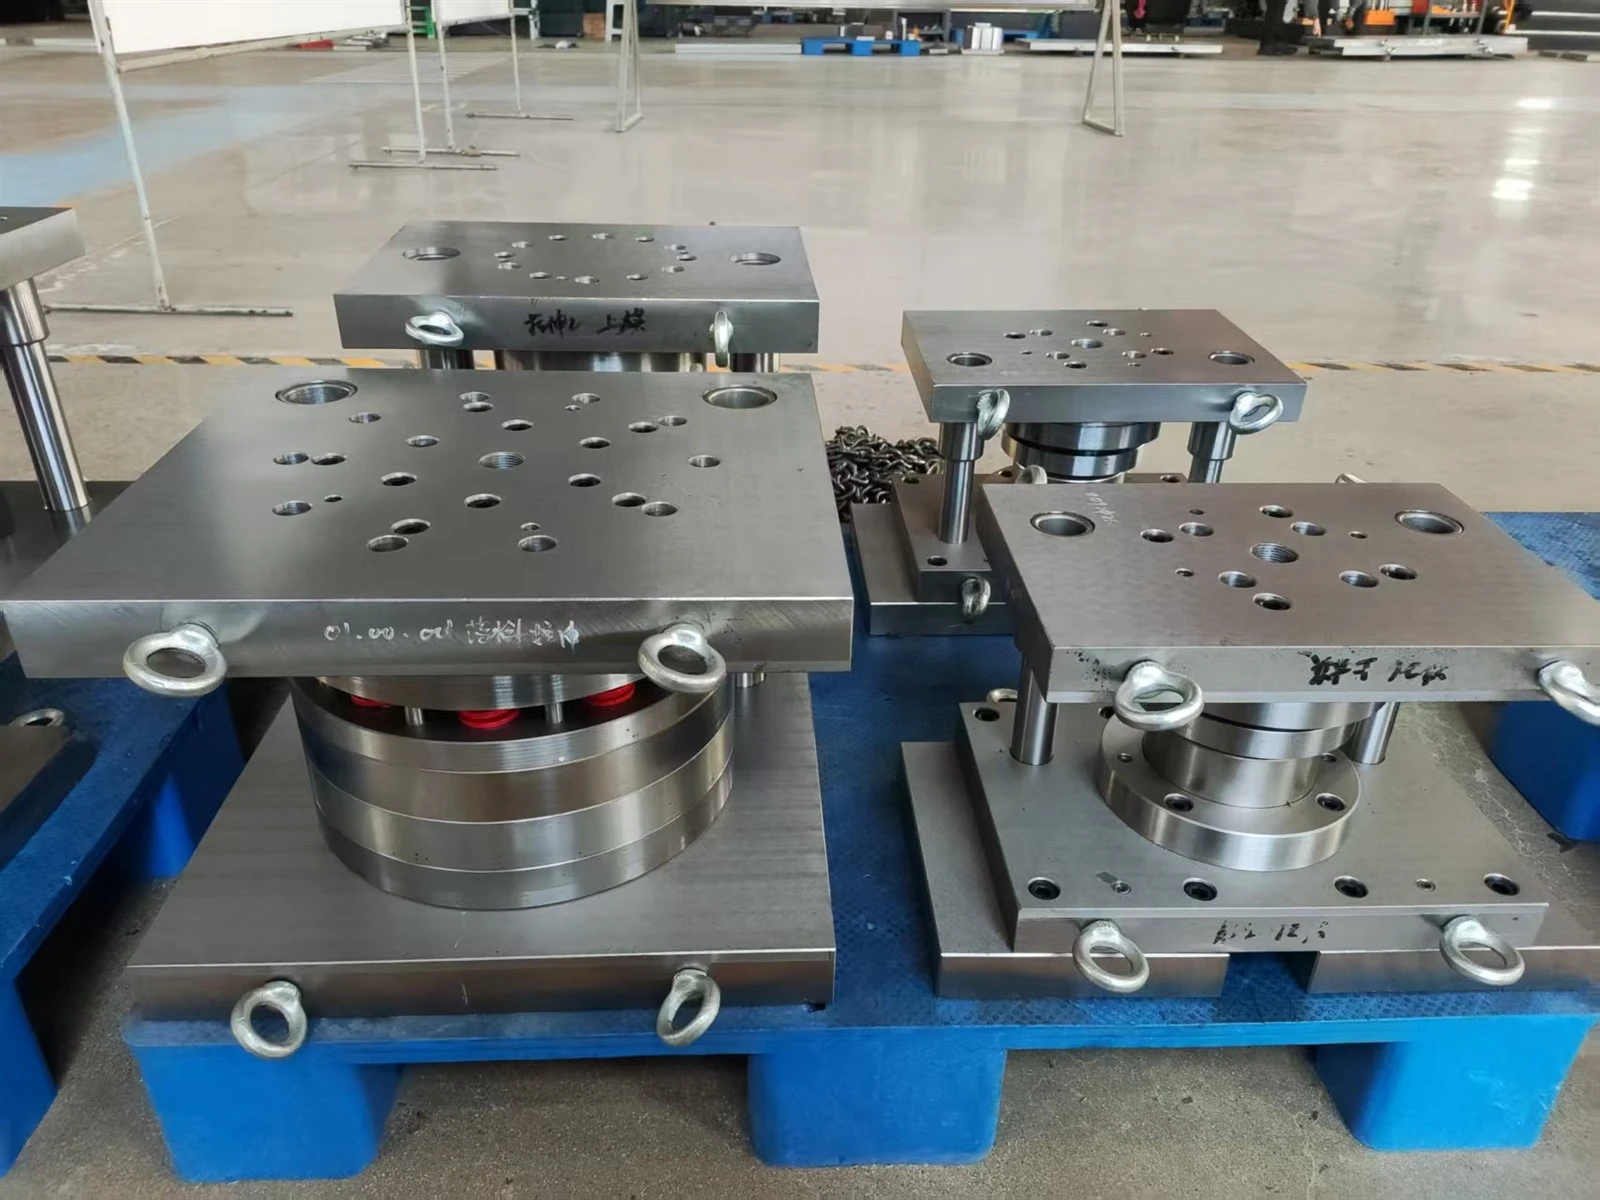
Метода обрнуте верификације компензације радијуса алата: Решавање проблема асиметрије у његовом корену Основна логика методе обрнуте верификације компензације радијуса алата је да се тачно лоцира одступање вредности компензације радијуса алата кроз реверзну верификацију, елиминишући дефект асиметрије глодалице у њеном корену. За разлику од конвенционалног режима компензације унапред, овај метод се не ослања само на унапред подешене вредности компензације за машинску обраду. Уместо тога, он обрће-инжењеринг рационалност вредности компензације алата пре обраде. Упоређујући симулирану путању обраде са унапред подешеним параметрима искошења, унапред предвиђа одступање компензације, а затим исправља вредност компензације, обезбеђујући да путања сечења алата савршено одговара захтевима дизајна за искошење.
У специфичној операцији, метода реверзне верификације компензације радијуса алата прати ригорозан процес верификације: Прво, на основу цртежа дизајна искошења дела који треба да се обради, прецизно издвојите основне параметре као што су угао и димензије искошења; друго, обрнуто-израчунајте вредност компензације радијуса потребну за алат у идеалним условима, уз укључивање динамичких фактора као што су хабање алата и грешке при позиционирању алатке за корекцију; коначно, кроз верификацију пробног сечења и повратне информације о подацима, вредност компензације се даље оптимизује, формирајући механизам за верификацију затворене{1}}петље. Ова потпуна-обрнута верификација процеса може прецизно ухватити одступања компензације која се лако превиде у традиционалној машинској обради, чиме се избегава генерисање дефеката асиметрије укошене глодалице из извора.
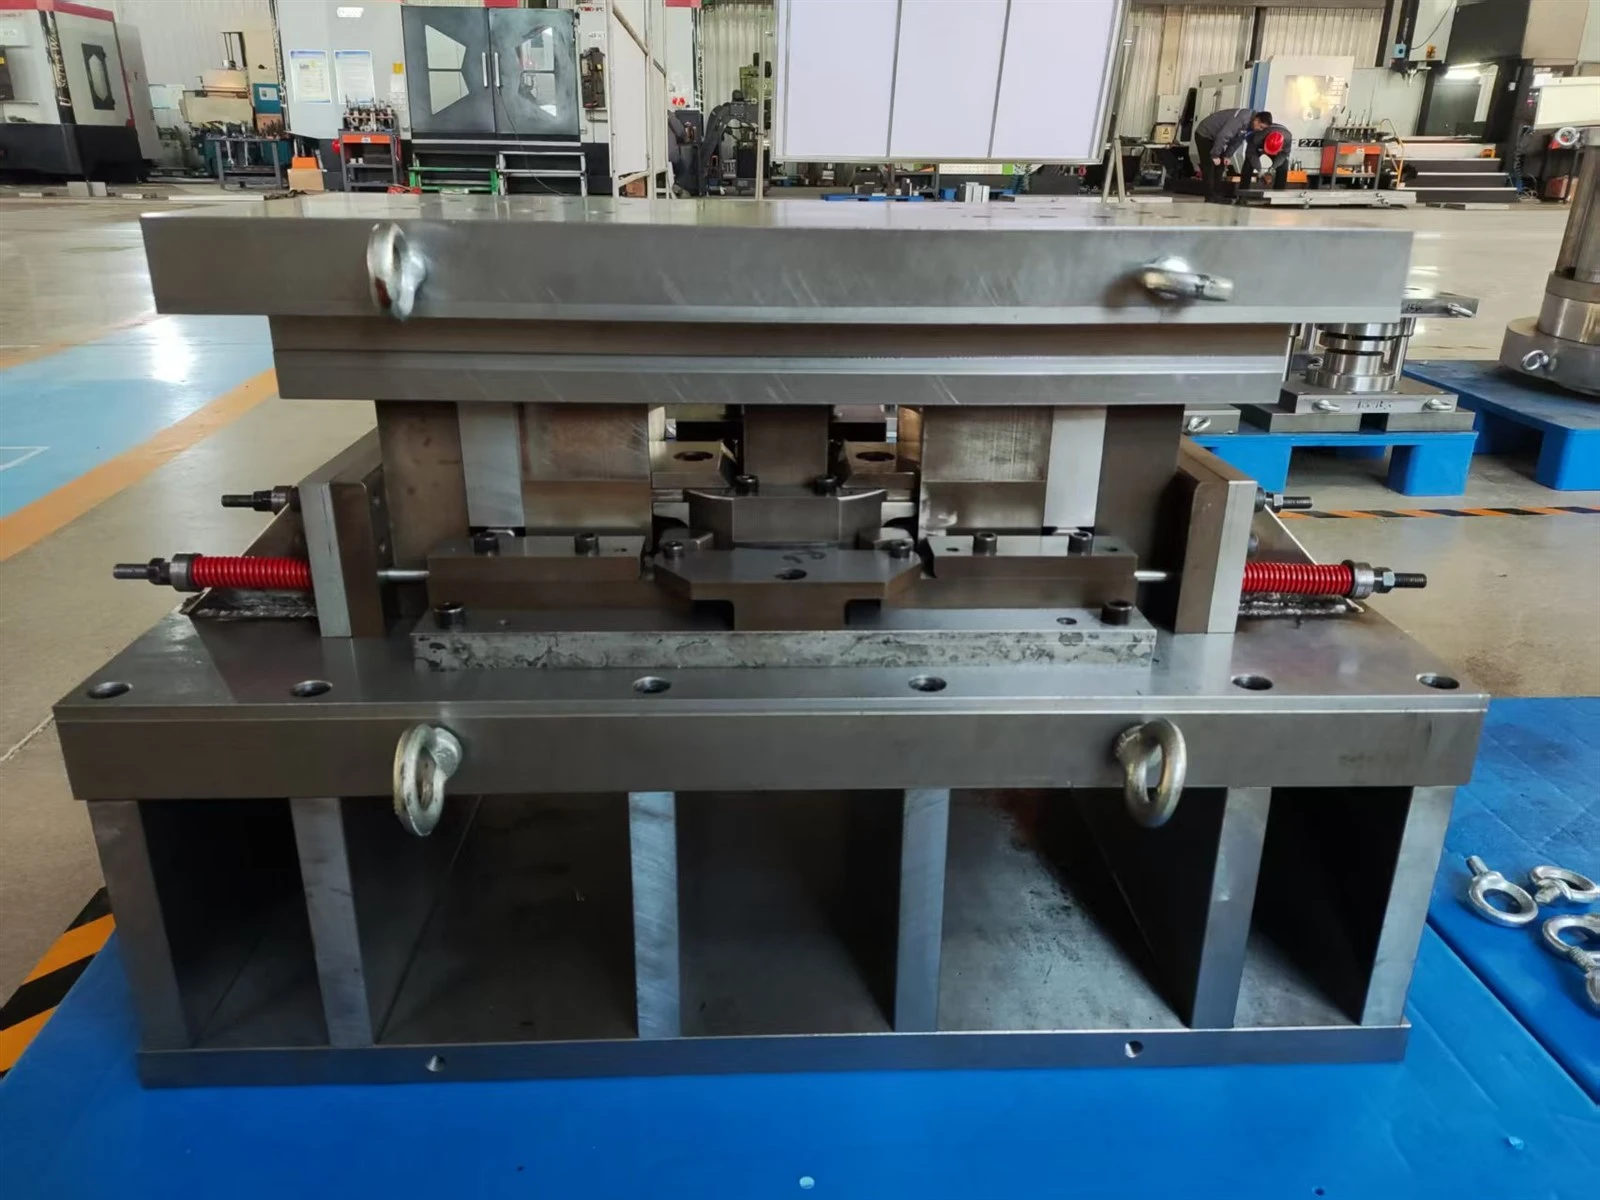
Контактирајте нас
Телефон за консултације: +86 15930861038
ВхатсАпп:15930861038
Емаил:dongfangmould@aliyun.com
Обавеза услуге: Одговор на упит у року од 12 сати; обезбедити бесплатну оптимизацију дизајна калупа за квалификоване купце.
Хенгсхуи Донгмо Прецисион Метал Продуцтс Цо., Лтд
Popularne oznake: прилагођени прецизни калупи за кућне апарате, делови за штанцање лимова, калупи за дубоко извлачење за кућне апарате, Кина, добављачи, произвођачи, фабрика, куповина, цена, направљено у Кини


