

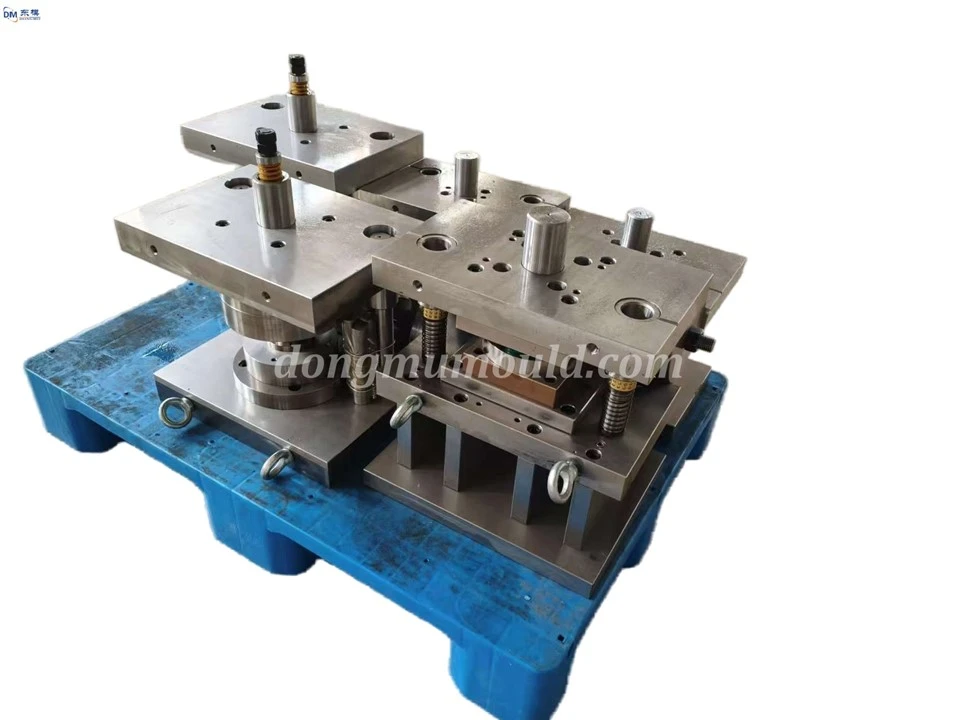


Истраживање прецизне обраде и технологије монтаже кључних компоненти за калупе за штанцање

И. Основне карактеристике кључних компоненти за калупе за штанцање
Кључне компоненте калупа за штанцање углавном укључују језгра калупа, базе калупа, стубове за вођење, чауре за вођење и уметке за шупљине. Ове компоненте су направљене од материјала високе-тврдоће,-отпорних на хабање, тешко се обрађују и имају строге захтеве за тачност димензија, геометријске толеранције и квалитет површине. Конкретно, толеранције димензионалних језгара и уметака шупљина морају се контролисати унутар ±0,005 мм, а тачност постављања стубова за вођење и проводних чаура мора да достигне ниво Х6/х5. Прецизност ових компоненти директно одређује животни век матрице и брзину проласка штанцаних делова. Прецизна обрада и стандардизована монтажа су кључне контролне тачке.
ИИ. Практична примена технологије прецизне обраде за кључне компоненте
1. Избор материјала и пред{1}}третман
Кључне компоненте су направљене од -челика високе чврстоће као што су Цр12МоВ, СКД11 и Х13. Након што сировине стигну на локацију, они се подвргавају детекцији грешака како би се уклонили инклузије, пукотине и други недостаци. Пре обраде, третман старењем се изводи на температури контролисаној на 200-220 степени у трајању од 4-6 сати да би се елиминисао унутрашњи стрес у материјалу, смањиле деформације током обраде и побољшала стабилност обраде.


2. Имплементација процеса обраде
Усвојена је прогресивна рута процеса обраде „груба - полу-завршна обрада - завршна - завршна обрада“. Грубом се брзо уклања више од 80% материјала како би се избегла концентрација напрезања током завршне обраде. Полу{7}}завршна обрада користи ЦНЦ глодање, остављајући завршну обраду од 0,1-0,2 мм. Завршна обрада користи високо прецизно брушење, машинску обраду са електричним пражњењем (ЕДМ) и жичану ЕДМ како би се осигурало да тачност димензија и геометријске толеранције делова испуњавају стандарде. Током обраде користе се карбидни алати, а брзина резања и брзина помака се контролишу, са посебним расхладним средством за спречавање прегревања и деформације делова, обезбеђујући тачност обраде.
3. Контрола квалитета површине
Након завршне обраде, примењују се процеси прецизног брушења и полирања. Површинска храпавост језгра калупа и уметака шупљине контролише се на Ра мању од или једнаку 0,2 μм, а храпавост површине водећих стубова и чаура је Ра мања или једнака 0,025 μм, смањујући површинско трење и побољшавајући отпорност калупа на хабање. Кључне радне површине су третиране гасним нитрирањем или ПВД премазом како би се додатно побољшала површинска тврдоћа и продужио животни век компоненти.

Контактирајте нас
Телефон за консултације:+86 15930861038
ВхатсАпп:15930861038
Емаил:dongfangmould@aliyun.com
Обавеза услуге: Одговор на упит у року од 12 сати; обезбедити бесплатну оптимизацију дизајна калупа за квалификоване купце.
Хенгсхуи Донгмо Прецисион Метал Продуцтс Цо., Лтд
Popularne oznake: прилагођене прецизне металне калупе за штанцање; матрице за штанцање за кућне апарате, Кина, добављачи, произвођачи, фабрика, куповина, цена, произведено у Кини

